Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Från formning till lastning: Sex kontrollpunkter vid inspektion av glasflaskor
Glasflaskor kan misslyckas på sätt som är lätta att missa. En hårfästespricka i nacken. Ett chip inuti munnen som bara blir synligt när en förslutning är monterad. En formsöm som ser ut som en skugga tills flaskan hålls mot en ljuslåda. Defekter som dessa kan lämna formningslinjen obemärkt och uppenbara sig först senare, vid fyllnings- eller packningsskedet, när det är dyrare att åtgärda dem.
Det som står mellan dessa steg är inte en enda inspektion utan en sekvens av kontroller placerade längs produktions- och packningsvägen. Varje check har ett annat syfte. Följande sekvens återspeglar inspektionsprocessen som används vid HYT Packaging och de allmänna kvalitetskontrollpraxis som finns bland glasbehållaretillverkare: manuell visuell inspektion, automatisk maskininspektion, ljusassisterad undersökning, hållfasthets- och prestandatestning, inspektion av förpackning och ny inspektion av packade kartonger före leverans.
Sekvensen har lika stor betydelse som individen kontrollerar. Utseende- och dimensionsinspektioner sker medan flaskorna rör sig genom produktionen; hållfasthetstestning utförs på prover; dekoration utvärderas efter ytbehandling; och kartongkontroll sker efter att flaskorna har packats. En flaska kan passera ett steg och misslyckas med ett annat, så ingen inspektion bör utelämnas under antagandet att en senare kontroll kommer att identifiera varje missat defekt.
Acceptanskriterier är en väsentlig del av kvalitetskontrollsystemet. De inblandade parterna måste komma överens om vem som definierar kriterierna, vilka toleranser som gäller och vilket godkänt prov som fungerar som referens. För de flesta projekt bör dessa krav dokumenteras i orderspecifikationerna innan verktyg och produktion påbörjas. Ändringar som görs senare kan öka utvecklingskostnaderna och påverka leveransscheman.
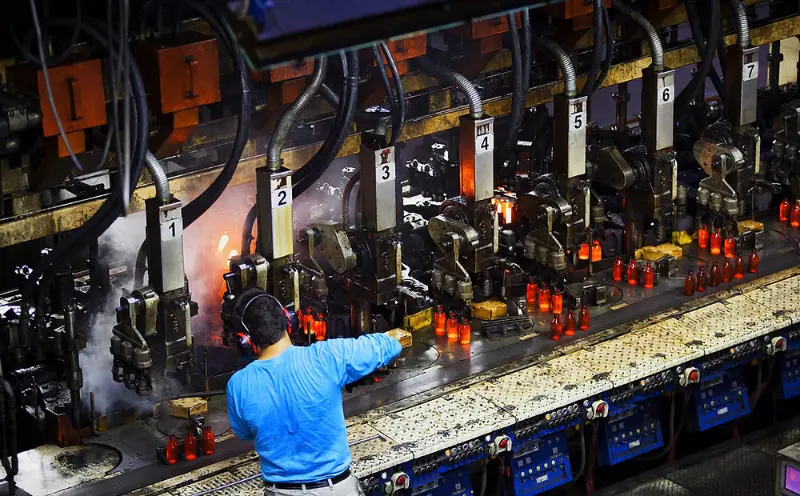 1. Manuell inspektion
Tränade ögon som fortfarande arbetar bredvid maskinerna
Manuell inspektion är fortfarande en viktig del av kvalitetskontrollen av glasflaskor. Även i fabriker utrustade med kamerainspektionssystem och lasermätare undersöker inspektörerna fortfarande flaskorna individuellt i slutet av transportören. Vissa defekter är svåra att identifiera genom fasta detekteringsregler, inklusive repor som bara blir synliga i vissa vinklar, något ojämna axlar och mögelsömmar som inte har tagits bort helt.
Inspektionen fokuserar på fem huvudområden: mun, nacke, axel, kropp och bas. Varje område har olika potentiella defekter. En orund mun kan förhindra att en förslutning sitter korrekt. Ett nagg runt halsen kan utvecklas till en spricka vid fyllning. En deformerad bas kan göra flaskan instabil på en pall eller vid inmatningen av en påfyllningslinje. Inspektörer bedömer om varje flaska uppfyller de fysiska och funktionella krav som anges i dess specifikation.
Manuell inspektion ger också en nivå av bedömning som automatiserad utrustning inte helt kan ersätta. Erfarna inspektörer som arbetar med samma flaskdesign över tid kan känna igen förändringar innan de dyker upp i avslagsstatistiken. Dessa kan inkludera skillnader i ljustransmission genom glaset, variationer i hanteringsegenskaper eller subtila förändringar i axelformen. Sådana observationer kanske inte alltid förekommer i en formell kontrollplan, men de kan hjälpa till att identifiera växande produktionsproblem.
Detta steg hjälper också till att verifiera om skriftliga specifikationer matchar det faktiska utseendet på färdiga flaskor. En ritning kan definiera den acceptabla storleken på ett chip, men det kan inte helt visa hur synligt chipet kommer att vara på en färdig flaska. Inspektörer och kunder kan utvärdera detta mer effektivt genom att undersöka fysiska prover tillsammans och bekräfta de överenskomna utseendestandarderna.
Vad det fångar:Synligt utseende och tillverkningsfel, bedömt mot godkänt prov och överenskomna produktspecifikationer.
2. Automatisk maskininspektion
Konsekvens vid linjens hastighet
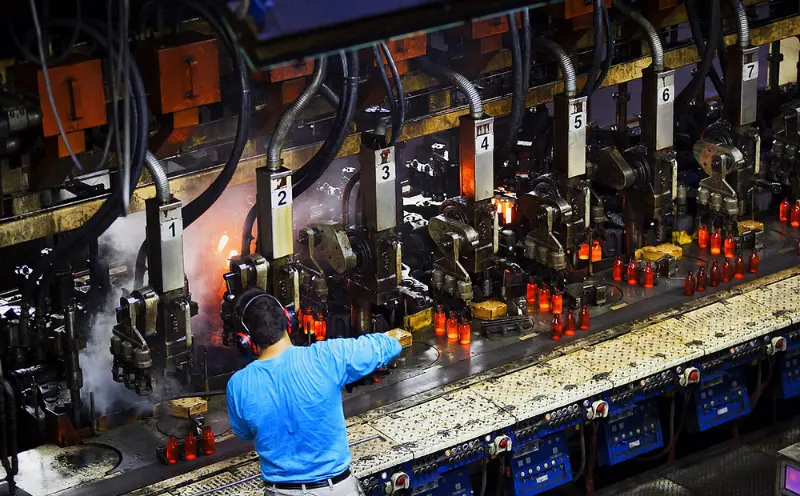
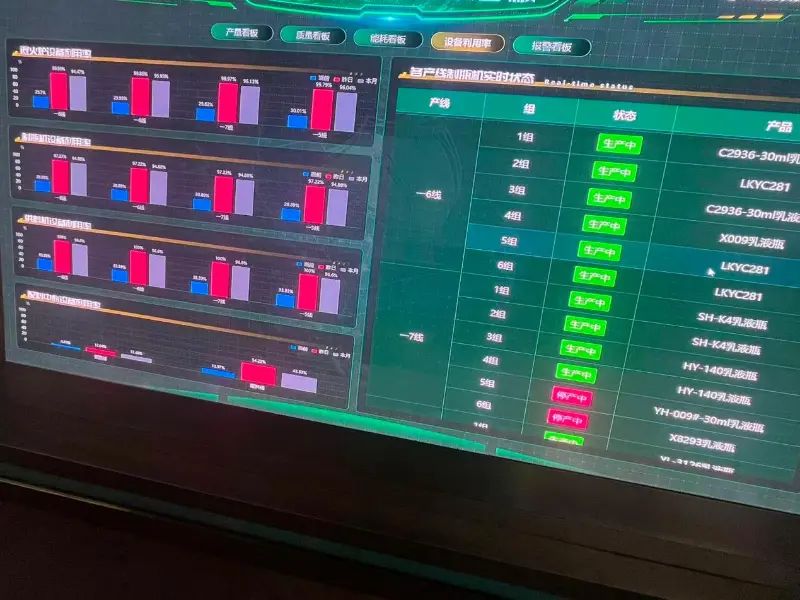
Där manuell inspektion ger mänskligt omdöme, ger automatisk maskininspektion repeterbarhet. Kamera- och sensorstationer undersöker funktionerna som de har konfigurerats för, inklusive dimensionstoleranser, munfinish, sidoväggs- och basdefekter, sprickor och bildande av oregelbundenheter. Varje flaska utvärderas mot samma detektionströsklar under hela produktionskörningen.
Defekta flaskor kasseras vanligtvis automatiskt och avleds från transportören innan de går till nästa produktionssteg. Detta hjälper till att förhindra att defekta glasbehållare når förpackningsområdet, där en sprucken flaska kan skada intilliggande flaskor och den omgivande kartongen.
Detekteringsförmågan hos en inspektionsmaskin beror dock på dess sensorer, algoritmer och konfiguration. En defekt utanför de definierade detektionsparametrarna kan passera genom systemet, medan alltför strikta inställningar kan resultera i onödiga avslag. Av denna anledning är maskininspektion bäst att förstå som en kontrollerad screeningprocess snarare än en garanti för att alla möjliga defekter kommer att identifieras.
Produktionslinjer kan använda flera inspektionsstationer för att täcka olika flaskegenskaper. Deras kombinerade effektivitet beror fortfarande på utrustningens förmåga, detekteringskänslighet och linjekonfiguration. Som ett resultat kan två fabriker som använder liknande inspektionsprocesser uppnå olika detekterings- och avvisningsresultat.
Vad det fångar:Dimensionella och strukturella defekter vid produktionshastighet, utvärderade mot fördefinierade maskindetekteringströsklar.
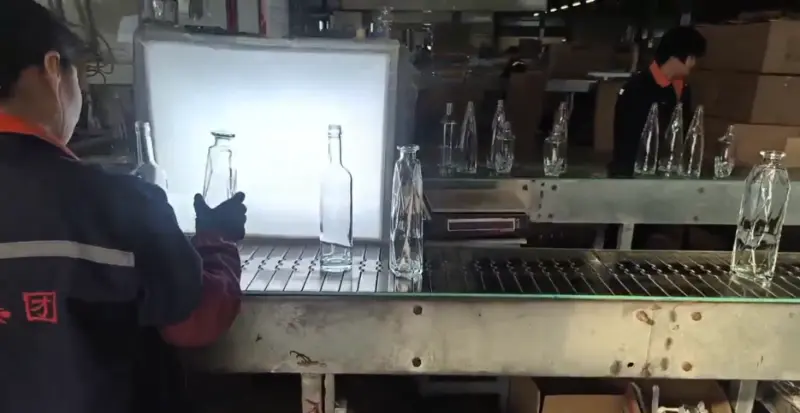
3. Ljusassisterad visuell inspektion
Vad en ljuslåda gör synlig
Vissa glasdefekter blir lättare att identifiera under kontrollerad belysning. När en klar flaska hålls mot en ljus bakgrund blir funktioner som kan vara svåra att se under vanlig fabriksbelysning tydligare. Dessa inkluderar bubblor i glasväggen, stenar och främmande inneslutningar, fina sprickor som sträcker sig från basen, ojämn glasfördelning och ytvågighet som kan påverka utseendet på den färdiga flaskan.
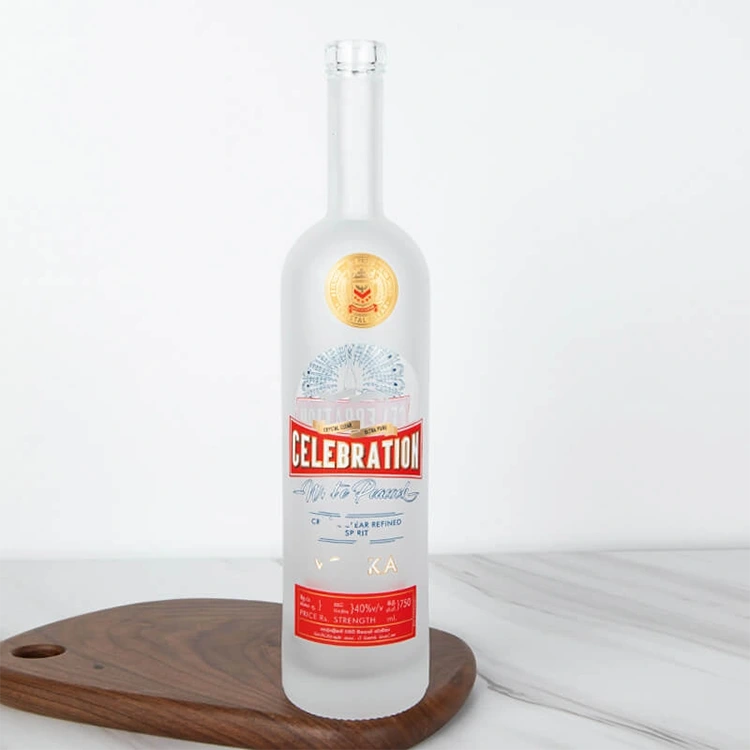
Inspektionsmetoden är väl etablerad, men acceptanskriterierna måste definieras enligt den avsedda tillämpningen. Bubbelstorlek, kvantitet, plats, inkluderingstyp och synlighetströsklar kan variera mellan projekt. Till exempel defekter som märks på en transparentspritflaska i glaskan vara mindre tydlig på en flaska med sprayfärgning, frosting eller graverad dekoration.
Ljusassisterad inspektion har också begränsningar. Defekter som ligger djupt inuti glasväggen eller inriktade parallellt med betraktningsvinkeln kan förbli svåra att upptäcka. Ytterligare maskininspektion eller destruktiv provtagning kan vara nödvändig när dessa defekter utgör en särskild risk.
Av denna anledning bör acceptanskriterier baseras på vad inspektionsmetoden faktiskt kan verifiera snarare än en orealistisk förväntan om perfekt insyn. Ett krav som inte konsekvent kan kontrolleras genom visuell inspektion kan bli en källa till oenighet under produktacceptans.
Vad det fångar:Tydlighet, transparens, inre inneslutningar och ytkvalitet, bedömd under kontrollerad belysning mot dokumenterade gränser.
4. Styrka och prestationstestning
Huruvida flaskan överlever vad som händer efter att den har fyllts
Utseendet är bara en del av glasflaskans kvalitet. En flaska som ser korrekt ut men misslyckas under ett lockhuvud, inuti en pastöriserare eller i botten av en staplad låda är fortfarande olämplig för den avsedda användningen. Prestandatester hjälper till att utvärdera dessa risker innan produkterna når fyllnings- och distributionsstadiet.
Under testning utsätts ett definierat prov för specificerade mekaniska belastningar, inre tryck eller temperaturförändringar. Resultaten jämförs sedan med de acceptanskriterier som fastställts för flaskdesignen och dess avsedda användning.
Fyra testkategorier täcker många vanliga krav, även om ytterligare metoder kan inkluderas när applikationen kräver dem.
| Testmetod | Vad testet mäter |
|---|---|
| Vertikal belastnings- eller kompressionstestning | Hur mycket kraft nedåt flaskan tål under definierade testförhållanden. |
| Intern tryckprovning | Motstånd mot inre tryck, särskilt för flaskor avsedda att hålla trycksatt innehåll. |
| Termisk chocktestning | Motståndskraft mot snabba temperaturförändringar under specificerade testförhållanden. |
| Andra specificerade prestandatester | Ytterligare mekaniska eller applikationsspecifika krav definierade i beställningen. |
Valet av testmetoder beror på flaskans design, glasspecifikationer, avsedd användning och tillämpliga acceptanskriterier. Inte varje flaska kräver samma kombination av tester.
Testresultaten gäller de undersökta proverna snarare än att automatiskt certifiera varje flaska i en produktionssats. Provstorlek och urval är viktiga delar av testmetoden. Ett passerande prov ger information om tillverkningsprocessen och de testade produkterna, men det ska inte tolkas som ett bevis på att varje enhet i partiet har testats individuellt. En testrapport bör därför identifiera provet och de förhållanden under vilka testet utfördes.
 Det är också viktigt att skilja hållfasthetsprovning från hårdhetsmätning. Dessa metoder använder olika utrustning och utvärderar olika egenskaper. Ett hårdhetsresultat kan inte behandlas som en ersättning för ett mekaniskt hållfasthetstest, och inspektionsrapporter bör identifiera den faktiska metoden som används.
Vad det fångar:Mekaniska och termiska prestandaproblem, mätt på definierade prover mot tillämpningsspecifika testkriterier.
5. Inspektion av förpackning
Sista titten innan kartongen stänger
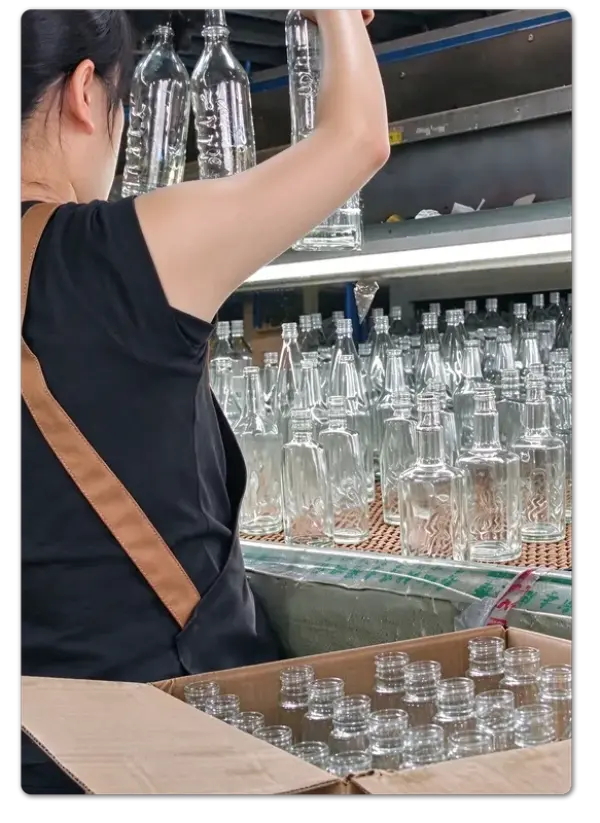
Packningen är nära en enkelvägsdörr i produktionsprocessen. När flaskorna väl har räknats, arrangerats, skyddats och förseglats inuti kartonger blir det mer komplicerat att identifiera en defekt. Kartonger kan behöva öppnas igen, kvantiteter stämmas av och pallar byggas om. Förpackningsinspektion hjälper till att förhindra att produkter som inte uppfyller kraven når detta stadium.
Kontrollen omfattar utseende, produktspecifikationer, kvantitet och i förekommande fall kvaliteten på ytdekorationen.
För dekorerade glasflaskor innehåller inspektionschecklistan ytterligare artiklar:
- Logotypposition och utskriftsregistrering
- Färgkonsistens över hela produktionsomgången
- Beläggningens utseende och täckning
- Ytdekorationskvalitet
- Övriga dekorationsspecifikationer överenskomna för beställningen
Utsmyckning är en viktig del av besiktningsprocessen eftersom den godkända designen och kvalitetskriterierna måste stämma överens. Tryck, frosting, sprayfärgning och gravering specificeras normalt under produktutvecklingen. När en ytbehandling väl blir en del av den godkända designen bör dess utseende och tillämpliga toleranser också inkluderas i acceptanskriterierna.
En dekorationsreferens som har godkänts visuellt men inte har någon skriftlig tolerans kan bli en källa till oenighet vid slutbesiktning. Att i förväg dokumentera färg, position, täckning och acceptabelt utseende gör inspektionsprocessen mer konsekvent.
Själva förpackningen är också en del av kontrollen. Avdelare, skyddsinsatser och kartongkonfigurationer avgör hur väl flaskorna är skyddade mot rörelse och flaska-till-flaska-kontakt under transport. En kartong som klarar inspektionen vid förpackningsbordet kan fortfarande vara sårbar för transportskador om dess inre arrangemang inte ger tillräckligt skydd.
Vad det fångar:Produktöverensstämmelse, dekorationskvalitet, kvantitet och förpackningsberedskap innan kartonger försluts.
6. Inspektion före leverans
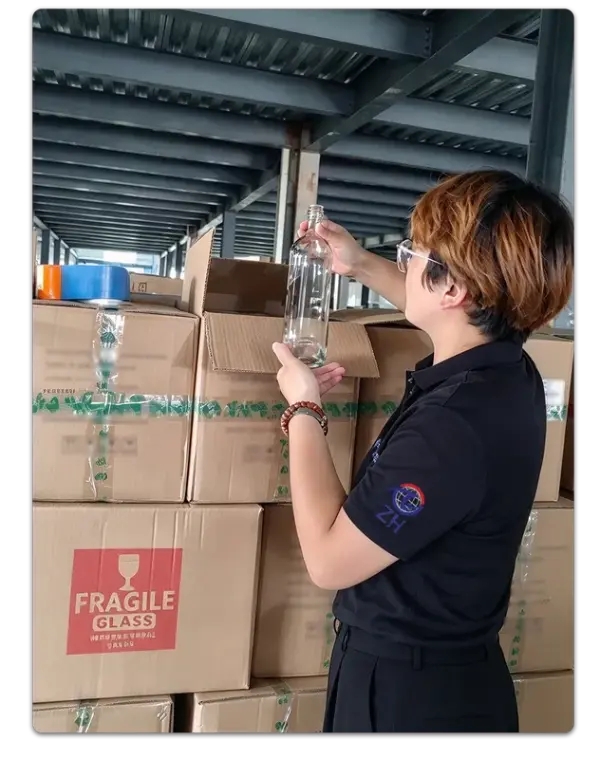 Öppna kartongen igen för att kontrollera kartongen
Inspektion före leverans ger en andra möjlighet att undersöka produkter som redan har klarat tidigare kvalitetskontroller. Utvalda kartonger öppnas enligt överenskommen provtagningsplan. Flaskorna inuti kontrolleras igen för utseende, synliga defekter, produktspecifikationer och dekorationskvalitet. Inspektörer undersöker också förpackningsarrangemanget för att bekräfta att flaskorna förblir korrekt placerade och skyddade.
Detta är inspektionsstadiet som utvärderar produkter i deras faktiska leveransskick snarare än deras ursprungliga produktionsskick. Den kan identifiera hanteringsskador, packningsfel och lastningsrelaterade problem som kanske inte funnits under tidigare produktionsinspektioner.
Antalet öppnade kartonger beror på beställningskrav, leveransvolym, produktvärde och överenskommen provtagningsplan. Olika projekt kan använda olika urvalsnivåer. Det viktiga är att besiktningsmetod och acceptanskriterier är överenskomna i förväg och tillämpas konsekvent, så att ett godkännande eller avslag på försändelsen kan stödjas av dokumenterade krav snarare än subjektiv bedömning.
Resultatet är en extra kontrollpunkt när varorna redan är packade, märkta, staplade och väntar på lastning.
Vad det fångar:Förpackade produkter och förpackningsvillkor, kontrollerade igen mot den överenskomna provtagningsplanen innan lastning.
Inspektionsfokus:Kontrollera utvalda förpackade produkter, kartongens skick och skyddsförpackning före leverans.
Sex kontroller, ett system
En flaska som når en påfyllningslinje har klarat sex typer av inspektion
Varje inspektion besvarar en annan fråga. Ser flaskan rätt ut? Är dess dimensioner inom tolerans? Är glaset optiskt rent? Klarar den avsedda serviceförhållanden? Stämmer dekorationen med den godkända designen? Har produkten förblivit skyddad under packningen?
Inget enskilt steg täcker alla dessa krav, och inspektionsstegen kan inte ersätta varandra. När en flaska är förseglad inuti en kartong har de flesta möjligheter att rätta till produktionsfel redan passerat. Det är därför inspektioner som utförs tidigare i tillverkningsprocessen är lika viktiga som slutkontrollerna före leverans.
Systemets effektivitet beror på tydligt dokumenterade acceptanskriterier. Glasinspektion involverar praktiska beslut om acceptabla bubblor, synlighet av mögelsömmar, ytdefekter och antalet defekta flaskor som är tillåtna i ett prov. Dessa krav bör överenskommas mellan kund och leverantör innan produktionen påbörjas, snarare än att diskuteras första gången efter leverans.
Leverantörer som dokumenterar projektspecifika inspektionskriterier och behåller godkända referensprover kan upprätthålla mer konsekventa kvalitetsstandarder och minska oenighet under produktacceptans. För anpassadespritflaska i glasprojekt är dessa detaljer särskilt viktiga när flaskform, glasklarhet, ytbehandling och dekoration ingår i den slutliga specifikationen.
Denna inspektionsstruktur är inte unik för en tillverkare. Det återspeglar ett praktiskt tillvägagångssätt som används inom glasbehållareindustrin: defekter kan uppstå i olika stadier av produktionen, och inspektioner som görs vid olika punkter hjälper till att identifiera problem som en enda slutinspektion kan missa.
HYT Packaging följer denna flerstegsinspektionsmetod, med inspektionsprioriteringar som bestäms av flaskans design, tillverkningsprocessen och den avsedda tillämpningen.
För kunder som utvärderar en glasflaskleverantör är den mer användbara frågan inte bara hur många inspektioner som utförs, utan om varje inspektion har tydliga, dokumenterade acceptanskriterier. Sex kontroller med vaga gränser ger mindre säkerhet än ett mindre antal kontroller som stöds av specifika standarder, definierade provtagningsmetoder och godkända referensprover.
Relaterade nyheter
- Varför är en keramisk tupp whiskydekanterflaska det perfekta valet för premiumspritförpackningar
- Varför är 750 ml Arizona rund glasspritflaska ett utmärkt val för premiumspritförpackningar
- Ny anpassad vodkaglasflaska: HYT-förpackning för ett nordamerikanskt spritvarumärke
- Varför är en 1,75 liters spritkanna i glas med handtag det smarta valet för moderna dryckesförpackningar
- HYT Packaging lanserar ny lättviktslinje med flintglassprit för att stödja varumärken för lågkolhaltiga drycker
- Hur kan en Bellissima långhalsad spritflaska i glas med kork överst höja ditt dryckesmärke
Lämna ett meddelande till mig
Nya produkter



Nyheter Rekommendationer